Novinky
Domov / Novinky / Priemyselné správy / ako vyrobiť polyesterové vlákno: aplikácie, výberové kritériá a praktické pokyny


ako vyrobiť polyesterové vlákno: aplikácie, výberové kritériá a praktické pokyny
Oct 14,2026
Čo je Tex v textile? Jednotka lineárnej hustoty, ktorú musí poznať každý kupujúci
Oct 07,2026
Vysvetlenie materiálu pohovky: Ako porovnať trvanlivosť, typy tkania a náklady
Sep 30,2026
Vysvetlenie netkaných textílií: Ako sa viazané látky líšia od tkaných a pletených textílií
Sep 23,2026
Vysvetlenie materiálu Spandex: Vlastnosti roztiahnutia, pomery miešania a frézovacia prax
Sep 09,2026Polyesterové vlákno je polyetyléntereftalát (PET), kondenzačný polymér vytvorený z dvoch petrochemických monomérov: purifikovanej kyseliny tereftalovej (PTA) a monoetylénglykolu (MEG).
Niektoré staršie rady stále používajú dimetyltereftalát (DMT) namiesto PTA. Výsledný polymér je identický, ale cesta DMT uvoľňuje metanol ako vedľajší produkt, takže moderné závody na výrobu vlákien uprednostňujú PTA, ktorá počas esterifikačného kroku produkuje iba vodu.
PET s kvalitou vlákna je definovaný vnútornou viskozitou (IV), normálne 0,60 až 0,70 dl/g. Živica nad 0,72 dl/g je tuhšia a vhodnejšia pre fľašu, zatiaľ čo pod 0,55 dl/g sa tavenina zvlákňuje na vlákno príliš slabé na spoľahlivé ťahanie.
Prísady vstupujú pred zvlákňovaním: oxid titaničitý vytvára polomedý alebo úplne matný lesk, predzmesi dodávajú farbenú farbu a tepelné stabilizátory chránia polymér počas ťahania pri vysokej teplote.
Menej bežný variant, polycyklohexyléndimetyléntereftalát (PCDT), používa iný glykol a ponúka lepšiu odolnosť pre čalúnnické priadze. Viac ako 95 % celosvetovo vyrobeného polyesterového vlákna je PET, takže tu opísaný proces začína a končí týmto polymérom.
Polymerizácia prebieha pred zvlákňovaním a konzistencia tejto fázy určuje všetko, čo nasleduje.
MEG a PTA najprv reagujú pri 190 až 230 °C pod tlakom za vzniku bis(2-hydroxyetyl)tereftalátu, nízkomolekulárneho medziproduktu. Druhý stupeň prebieha pri 260 až 280 °C v takmer vákuu, keď sa nadbytok MEG oddestiluje a polymérne reťazce rastú. Antimón, titán alebo zlúčeniny germánia katalyzujú reakciu a proces sa zastaví, keď tavenina dosiahne cieľovú IV.
Roztavený PET sa potom extruduje na vlákna, ochladí sa v chladenej vode a naseká na triesky s hrúbkou približne 3 až 4 mm. Čipy sa kryštalizujú a sušia na vlhkosť pod 30 ppm predtým, ako sa môžu znova roztaviť. Voda napáda PET pri teplote zvlákňovania a štiepi molekulárny reťazec, takže mokrý čip znamená slabé vlákno.
Tavné zvlákňovanie premieňa vysušené PET triesky na kontinuálne vlákno v jednej nepretržitej operácii a je to najrýchlejší krok v celom reťazci.
Rýchlosť navíjania je hlavnou pákou: vyššia rýchlosť vtláča do vlákna väčšiu orientáciu molekúl, čo znižuje neskôr potrebný pomer preťahovania a vytvára priadzu s iným profilom zrážania.
 Polyesterová šijacia niť s nízkou prieťažnosťou a mäkkou textúrou Táto polyesterová šijacia niť ponúka nízku ťažnosť, žiadnu elasticitu a dobrú stálosť farieb. Vyhovuje diskusii o ťahaní, pretože jeho mechanické vlastnosti sú formované orientáciou vlákna a rýchlosťou navíjania. Zobraziť produkt →
Čerstvo spriadané vlákno je príliš slabé a príliš pružné na priame použitie a ťahanie je mechanický krok, ktorý rieši oba problémy.
Priadza sa medzi nahriatymi kotúčmi galety natiahne 3 až 5-násobok svojej pôvodnej dĺžky. Polymérne reťazce sa orientujú pozdĺž osi vlákna, húževnatosť stúpa z približne 1,5 na 4,0-5,5 g/d a predĺženie pri pretrhnutí klesá z viac ako 100 % na 20-40 %. Teplota ťahu, pomer rýchlosti a relaxačná zóna určujú rovnováhu medzi pevnosťou a zmršťovaním.
Pre priadzu 75D/36F je priemer otvoru zvlákňovacej dýzy blízko 0,2 mm a pomer preťahovania je nastavený tak, že konečné predĺženie zostáva okolo 30 %; zmeňte ktorýkoľvek parameter a pocit na dlani látky sa zmení, aj keď sa nezmení počet priadze.
V prípade odevných priadzí zvyčajne nasleduje fáza tvarovania. Textúra falošným zákrutom zahrieva, krúti a rozmotáva vlákno, aby sa vytvorilo zvlnenie, zatiaľ čo textúrovanie prúdom vzduchu vytvára slučky s vláknami so stlačeným vzduchom, aby sa vytvorila mäkšia a objemnejšia štruktúra.
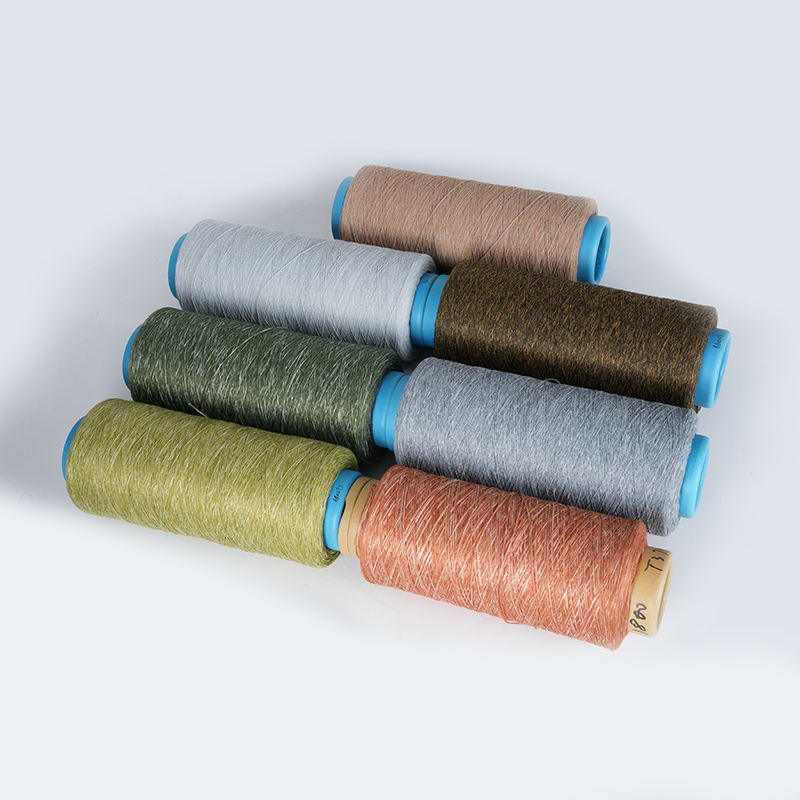 Farebná vzduchová textúrovaná priadza na pletenie a čalúnenie Vzduchom tvarovaná priadza napodobňuje strižné priadze a môže napodobňovať vlnu, bavlnu alebo ľan. K dispozícii v denieroch, ako je 160D až 1800D, je užitočný pre koberce, vankúše a hniezda pre domáce zvieratá, čo z neho robí relevantnú voľbu po fázach textúrovania. Zobraziť produkt →
Z tej istej polyesterovej taveniny sa môže stať priadza z nekonečných vlákien alebo strižové vlákno nastrihané na pevnú dĺžku a výberom sa zmení tkanina, a nie len priadza.
Súvislé pramene s hladkým, rovným povrchom. Nízka tendencia k žmolkovaniu, vysoká pevnosť a chrumkavé zakrytie z neho robia predvolené nastavenie pre športové oblečenie, podšívky, záclony a šijacie nite.
Rezané dĺžky 38 až 90 mm, krimpovanie a pradenie na bavlnenom alebo vlnenom systéme. Poskytuje teplejšiu a mäkšiu ruku, ľahko sa mieša s prírodnými vláknami a dominuje fleecu, úpletu a pracovnému odevu.
Výroba sponiek pridáva po ťahaní tri kroky: krimpovanie, nastavenie tepla na 120 až 180 C a rezanie. Zvlnenie dodáva objem a súdržnosť, tepelné nastavenie zafixuje zvlnenie na mieste a dĺžka strihu je prispôsobená spriadaciemu systému, ktorý spracuje vlákno.
Polyester je špecifikovaný skôr číslami než prídavnými menami a päť parametrov pokrýva väčšinu praktických rizík pri získavaní zdrojov.
| Parameter | Typický rozsah | Praktický dopad |
| Denier na vlákno | 1,5 až 6,0 | Pocit ruky, látkový poťah, jednotnosť odtieňa |
| Húževnatosť | 4,0 až 5,5 g/d | Pevnosť šitia, odolnosť lana a pásu |
| Predĺženie pri pretrhnutí | 20 až 40 % | Natiahnutie a zotavenie vo forme tkaniny |
| Zmršťovanie horúcim vzduchom | 3 až 7 % | Stabilita pri praní a žehlení odevov |
| Obnovenie vlhkosti | 0,4 % | Rýchlosť schnutia, statika, správanie pri farbení nosiča |
Pretože farbenie nemôže prebiehať pri vare, rezanie rohov v kvalite polyméru sa prejaví ako zmena odtieňa dlho predtým, ako sa prejaví ako pretrhnutie nite. Vykonajte malú skúšku absorpcie farbiva na akejkoľvek novej šarži predtým, než sa zapojíte do hromadnej výroby.
Väčšina polyesteru je zafarbená vo forme priadze alebo tkaniny, ale vlákno farbené dopovaním sa pri pradení farbí, čím sa úplne eliminuje farbiaci kúpeľ a zlepšuje sa farebná stálosť.
 Polyesterová vyšívacia niť s vysokou pevnosťou a elasticitou Táto vyšívacia niť vyrobená z polyesteru FDY je pevná, odolná proti vyblednutiu, elastická a odolná proti vráskam. Dopĺňa kontext vlákna farbeného dopovaním tým, že ponúka odolnú možnosť pre aplikácie na vyšívanie. Zobraziť produkt →
Recyklovaný polyester ide takmer rovnakou cestou a mení sa iba východiskový bod.
PET fľaše pre spotrebiteľov sa umývajú, vločkujú, sušia a tavia, potom sa buď repolymerizujú, alebo sa privádzajú priamo do spriadacej linky. Mechanicky recyklovaný rPET zvyčajne vstupuje s nižším IV ako čerstvý čip, takže výrobcovia ho zmiešajú s pôvodným polymérom alebo spustia polymerizáciu v tuhom stave, aby obnovili molekulovú hmotnosť.
Certifikácia GRS overuje tvrdenie o recyklovanom obsahu, na ktorom záleží, keď značka hlási emisie textilu Scope 3 alebo sleduje pomery recyklovaných vstupov. Pre stranu suroviny viď ako sa vyrába recyklovaná priadza a aké suroviny sa používajú .
Panenský polyester vyžaduje MEG a PTA získaný z ropy, ale recyklovaný polyester nahrádza až 100 % tejto suroviny spotrebiteľskými PET fľašami. Výsledné vlákno je stále PET s rovnakými chemickými a mechanickými vlastnosťami.
PET začína zreteľne degradovať nad 300 C. Odstreďovanie sa udržiava tesne nad bodom topenia, pri najnižšej teplote, ktorá stále poskytuje stabilný tok, aby sa chránila molekulová hmotnosť a zabránilo sa tvorbe gélu.
Spriadacia linka vyrobí navinutú cievku v priebehu niekoľkých minút, ale kompletný reťazec od surového monoméru po vlákno pripravené na tkaninu zvyčajne trvá jeden až dva dni, ak sa zahrnie kryštalizácia, sušenie, ťahanie a tuhnutie.
Nie. Ťahané staplové vlákno má v podstate rovnakú pevnosť ako ťahané vlákno s rovnakým denierom, pretože obe prechádzajú rovnakým krokom orientácie. Rozdiel je hmatový, nie mechanická pevnosť.
Vaša e -mailová adresa nebude zverejnená. Požadované polia sú označené *


